 Telegram
 Max
Колбасный цех редко начинается с чертежа. Обычно — с найденного помещения, устного обещания сбыта и списка машин, собранного по прайсам за пару вечеров. Через полгода куттер работает вполсилы, термокамера не успевает за сменой, а инспектор требует переделать потоки. Ниже — порядок, при котором этого не случается.
Форматы колбасного цеха: от мини-производства до промышленной линии
Сменная выработка задаёт всё остальное: площадь, состав парка машин, численность бригады, подключённую мощность. Докупить второй волчок несложно, а вписать вторую термокамеру в готовую планировку почти нереально.
- Мини-цех (300–500 кг за смену) — площадь 100–160 м², 1 камера на 1 раму, бригада 5–7 человек.
- Средний цех (1–3 т за смену) — площадь 300–600 м², 2–4 рамы, отдельное копчение, бригада 10–16 человек.
- Промышленный (от 5 т за смену) — площадь от 1000 м², 6+ рам, климатические камеры, бригада от 25 человек.
Мини-цех работает на напольных машинах с ручной загрузкой и тележках-чанах. Средний требует вакуумного шприца с перекрутчиком, автоклипсатора, раздельного холода. От 5 тонн компоновка линейная: транспортёры, подвесные пути, оборудование берут комплектом.
Как определить мощность и не переплатить
Считают не по желаемому обороту, а по узкому месту — в колбасном цехе им почти всегда оказывается термокамера. Цикл варёных занимает 2,5–3,5 часа, то есть за смену камера отработает два цикла. Однорамная вмещает 150–250 кг батонов: потолок такого цеха 300–500 кг в сутки при любом куттере.
Обратный счёт: целевая выработка → плюс 12–18 % на потери при термообработке → деление на число циклов камеры → требуемая вместимость. Под неё подбирают шприц, куттер и волчок с запасом 20–30 %.
Ассортимент как отправная точка подбора оборудования
Два цеха одинаковой мощности различаются по составу оборудования вдвое — решает продуктовая матрица.
Варёные колбасы, сосиски, сардельки
Критична температура фарша при куттеровании: выше 10–12 °C эмульсия разрушается, на срезе выступают бульонно-жировые отёки. Отсюда обязательный льдогенератор — лёд отбирает тепло от ножей.
Полукопчёные и варёно-копчёные
Добавляются осадка (2–4 часа при +4…+8 °C) и копчение. Универсальная камера с дымогенератором закрывает цикл целиком, но от тонны в смену обжарку-варку и копчение выгоднее развести по разным камерам.
Сырокопчёные и сыровяленые
Требуют климатических камер с управлением температурой 11–15 °C, влажностью 72–82 % и скоростью воздуха; сушка идёт 25–40 суток. Усушка достигает 35–40 % — её закладывают и в мощность, и в экономику.
Деликатесы из цельномышечного сырья
Карбонад, грудинка, шейка, ветчины в оболочке. Ключевые машины — многоигольчатый инъектор и вакуумный массажер: рассол расходится по мышце, массирование даёт монолитную структуру.
Технологическая схема колбасного производства
- Приёмка и хранение. Партия принимается с ветеринарным документом, который гасится в «Меркурии». Охлаждённое сырьё лежит при 0…+4 °C, блочное при −18 °C, холод считают на трёхсуточный запас.
- Дефростация, обвалка, жиловка. Размораживание на воздухе при +4…+8 °C занимает 20–30 часов. Говядину жилуют на три сорта, свинину — по содержанию жира.
- Измельчение и посол. Решётка 16–25 мм даёт шрот под посол, 2–3 мм — окончательное измельчение. Выдержка с нитритной солью 12–24 часа при 0…+4 °C формирует цвет и влагосвязывающую способность.
- Приготовление фарша. Порядок закладки строгий: нежирное сырьё, соль и фосфаты, треть льда, затем полужирное, остаток льда, в конце шпик на малых оборотах.
- Наполнение оболочки. Вакуумный шприц вытесняет из фарша воздух — иначе под оболочкой остаются пустоты, а при копчении проступают пятна.
- Термообработка. Осадка, обжарка при 60–90 °C, варка при 75–85 °C до 70–72 °C в центре батона, копчение горячее (35–50 °C) или холодное (18–22 °C). Контроль — по щупу, а не по таймеру.
- Охлаждение и упаковка. Душирование сбивает температуру до +25–30 °C, дальше камера интенсивного охлаждения до +4…+8 °C в центре.
Поточность: почему потоки не должны пересекаться
Процесс выстраивают в одну сторону: приёмка → обвалка → фаршесоставление → шприцевание → термообработка → охлаждение → упаковка → экспедиция. Встречные потоки — частое замечание проверяющих и переделка с перекладкой коммуникаций.
Оборудование колбасного цеха по участкам
Приёмка и холодильное хранение
Холодильные и морозильные камеры, товарные весы до 500 кг, тележки-чаны на 200 л, стеллажи под блоки. Полезный объём считают с коэффициентом заполнения 0,6–0,7.
Разделка и обвалка
Ленточная пила для полутуш и отрубов, блокорезка, шкуросъёмная машина, столы обвалки. Гильотинная блокорезка избавляет от дефростации: блок −18 °C режется на пластины и идёт в куттер.
Измельчение
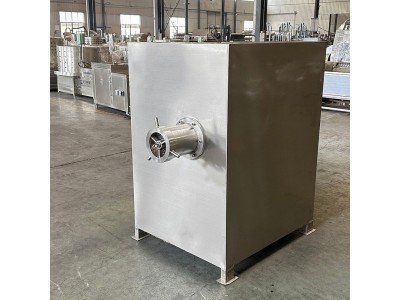
Волчок подбирают по диаметру решётки: 82 мм — 300–600 кг/ч, 114 мм — 800–1200 кг/ч, от 160 мм — свыше 2000 кг/ч; смотрят и на режущий комплект. Шпигорезка режет шпик кубиком 4–25 мм.
Приготовление фарша
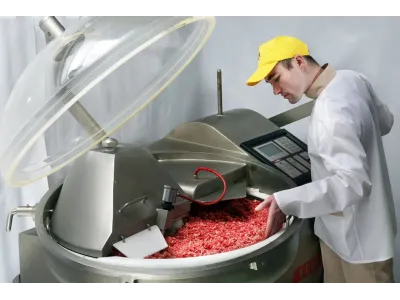
Куттер характеризуют объёмом чаши (20, 40, 80, 120, 200, 325 л) и числом скоростей; реальная загрузка — 0,6–0,8 объёма, чаша 200 л даёт 120–160 кг за цикл. Вакуумное исполнение убирает воздух из эмульсии. Льдогенератор берут из расчёта 15–25 % льда к массе фарша.
Посол и массирование
Вакуумный массажер на 100–1500 л работает циклами с паузами — непрерывное вращение перегревает сырьё. Инъектор с 20–100 иглами вводит рассол равномерно.
Формовка
Вакуумные шприцы роторно-лопастного типа выдают 1500–3000 кг/ч при давлении до 40 бар, но паспортную цифру делите на два: время съедают смена оболочки и навешивание. Клипсаторы бывают полуавтоматическими и автоматическими с двойной клипсой; вторые окупаются от 1,5 т в смену.
Термообработка
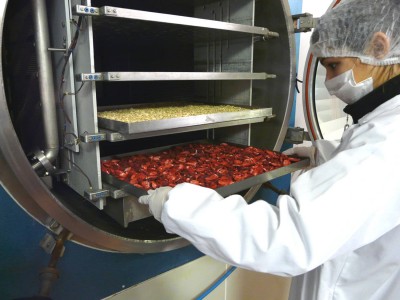
Универсальная камера объединяет подсушку, обжарку, варку и копчение. Ключевые параметры — вместимость в рамах, тип нагрева, исполнение дымогенератора, автоматика. Контроллер с архивом режимов закрывает требования ХАССП по прослеживаемости.
Охлаждение готовой продукции
Душирующее устройство встраивают в термокамеру, дальше нужна камера интенсивного охлаждения. Экономия здесь бьёт по срокам годности и микробиологии.
Нарезка и упаковка
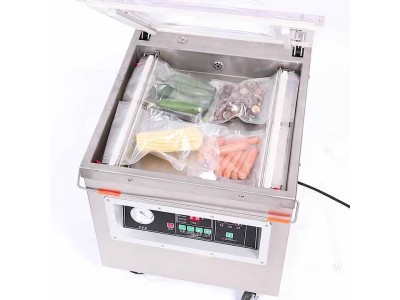
Слайсеры, камерные и двухкамерные вакуумные упаковщики, запайщики лотков с газонаполнением, термоусадочное и скин-оборудование. Продукт перед нарезкой подмораживают до −2…−4 °C.
Переработка отходов и санитария
Измельчители мясокостных отходов, насосы для фарша и рассолов, моечные станции высокого давления, ванны санобработки. Участок планируют последним — напрасно: отходы останавливают смену не хуже поломки волчка.
Вспомогательное оснащение
Рамы и палки для навешивания, стеллажи, тележки-чаны, весы, металлодетектор, стерилизаторы ножей. Рам берут вдвое больше расчётного: одна партия остывает, вторая грузится, третья в камере.
Комплектация линии: как собрать оборудование в единый процесс
Базовый комплект мини-цеха
- волчок с решёткой 82–98 мм;
- куттер 40–80 л;
- льдогенератор 150–300 кг/сутки;
- шприц вакуумный до 1500 кг/ч;
- термокамера на 1 раму с дымогенератором;
- камерный вакуумный упаковщик;
- холодильные камеры под сырьё и готовую продукцию;
- столы, чаны, рамы, весы.
Комплект цеха на 1–2 т в смену
- блокорезка и ленточная пила;
- волчок 114–130 мм;
- куттер 120–200 л, желательно вакуумный;
- фаршемес 300–500 л, массажер 500–800 л, инъектор;
- шприц от 2500 кг/ч с перекрутчиком и клипсатором;
- термокамеры суммарно на 3–4 рамы;
- камера интенсивного охлаждения;
- слайсер, трейсилер или двухкамерный упаковщик.
Согласование производительности машин
Каждая следующая машина в цепочке должна иметь запас 20–30 % к предыдущей. Классический перекос: куттер на 700 кг/ч и шприц на 800 кг/ч при однорамной камере — оба отработают полтора часа и встанут до вечера.
Совместимость по объёмам и калибрам
Объём чаши куттера кратно связывают с дежой фаршемеса и разовой загрузкой шприца — партия пройдёт цикл без остатков. Цевки подбирают под калибр оболочки, шаг клипсы — под вес батона, длину палки и рамы — под длину батона.
Модульный запуск и линия «под ключ»
Сразу берут то, что стоит на критическом пути: холод, измельчение, шприц, термообработку. Нарезку, газовую упаковку, инъектор и массажер подключают позже. Комплект от одного поставщика снимает вопросы стыковки, поштучная сборка выигрывает по цене.
Критерии выбора оборудования для колбасного цеха
- Гигиенический дизайн. Нержавеющая сталь пищевых марок, зачищенные швы, отсутствие полостей со скоплением фарша. Проверяйте, за сколько минут машина разбирается под мойку без инструмента: лишние пятнадцать минут дают за год шестьдесят часов.
- Требования к подключению. Мощность, трёхфазный ввод, потребность в паре, расход и температура воды, отвод стоков. Мини-цех потребляет 40–70 кВт, цех на 1–3 тонны — 150–250 кВт, до 40 % приходится на холод.
- Сервис и запчасти. Спрашивайте не про гарантию, а про наличие ножей, решёток, цевок, уплотнений, ТЭНов и срок поставки.
- Новое или б/у. Подержанное оправдано для простой механики — столы, тележки, пилы, волчки. Термокамеры, куттеры и упаковочные автоматы лучше брать новыми: ремонт изношенной электроники непредсказуем.
- Документы. Паспорт, руководство по эксплуатации и подтверждение соответствия ТР ТС 010/2011.
Помещение и инженерные системы под оборудование
Площадь и набор помещений
Помимо производственных участков закладывают экспедицию, склад оболочки и специй, моечную инвентаря, бытовые помещения с гардеробом проходного типа, площадку под отходы.
Отделка и температурные режимы
Полы — наливные полиуретановые либо кислотоупорная плитка с уклоном 1–2 % к трапам, стены закрывают плиткой или сэндвич-панелями, углы скругляют. Вентиляция приточно-вытяжная с фильтрацией, поток идёт из чистых зон в грязные. Сырьевое и шприцовочное отделения держат не выше +12 °C, посолочное 0…+4 °C, экспедицию 0…+6 °C.
Электроснабжение, вода, стоки
Ввод рассчитывают с запасом 30 % — цех почти всегда прирастает оборудованием. Расход питьевой воды 3–6 м³ на тонну. Стоки идут через жироуловитель, трапы располагают так, чтобы вода не текла под машины.
Расстановка оборудования
Машины ставят по ходу процесса: проходы 1,2–1,5 м для тележек, не менее 0,8 м для обслуживания сбоку, между грязной и чистой зонами шлюз. Планировку согласуют до ремонта — подводки воды, стоков и силовых линий привязаны к точкам.
Нормативные требования и легализация производства
- ТР ТС 021/2011 — общие требования к безопасности пищевой продукции и процессов.
- ТР ТС 034/2013 — специфика мяса и мясных изделий: сырьё, маркировка, показатели безопасности, хранение.
- ХАССП. Понадобятся описание процессов, анализ опасных факторов, критические контрольные точки, журналы мониторинга, план корректирующих действий.
- Регистрация площадки и «Меркурий». Объект вносят в реестр поднадзорных, после чего предприятие оформляет и гасит электронные ветеринарные сертификаты.
- Уведомление Роспотребнадзора о начале деятельности плюс программа производственного контроля с графиком исследований продукции, смывов и воды.
- ГОСТ или собственные ТУ. Первое избавляет от разработки документации, но фиксирует рецептуру; второе даёт свободу в составе и требует регистрации.
Бюджет запуска и структура затрат
- Оборудование — 45–60 % бюджета.
- Ремонт и инженерные сети — 25–35 %.
- Документация, ТУ, ХАССП — 3–6 %.
- Запас сырья, оболочки, тары — 8–15 %.
Цех на 500 кг обслуживают 5–7 человек, на 1–2 тонны — 10–16: технолог, обвальщик, фаршесоставитель, шприцовщик, термист, упаковщик, слесарь-наладчик. Сырьё формирует 60–75 % себестоимости, электроэнергии уходит 250–400 кВт·ч на тонну. Урезать бюджет допустимо везде, кроме холода, автоматики термокамеры и обучения персонала.
Типичные ошибки при организации колбасного цеха
- Покупка оборудования до планировки — машины не встают по габаритам либо не подключаются в нужной точке.
- Несогласованные производительности — дорогой куттер при слабой камере простаивает две трети смены.
- Недостаток холода — сырьё некуда положить, продукция остывает медленно.
- Игнорирование поточности — замечание надзора влечёт перепланировку работающего цеха.
- Нет резерва по электрической мощности — расширение упирается в новые техусловия.
- Нехватка рам, палок и тележек — держать несколько партий в работе не выходит.
- Б/у камера без документации — режимы не воспроизводятся, прослеживаемости нет.
- Не заложены склады — оболочка, специи и упаковка требуют отдельных площадей.
Что делать дальше
Организация колбасного цеха складывается в последовательность: ассортимент → сменная выработка → узкое место по термообработке → комплект оборудования → планировка → инженерия → документы. Нарушение порядка обходится дороже ошибки в подборе отдельной машины.
Специалисты BryTech подбирают оборудование под выработку и продуктовую матрицу, считают производительность по всей цепочке и собирают комплектацию, в которой ни один узел не простаивает. Оставьте заявку — вместе с расчётом вы получите спецификацию со сроками поставки.