 Telegram
 Max
Полуфабрикат — это не категория товара, а стадия готовности, до которой доведено сырьё. Отсюда путаница при запуске цеха: два предприятия заявляют одинаковые 500 кг в смену, а состав оборудования у них отличается вдвое по количеству позиций и втрое по стоимости. Всё решает продукт: рубленому изделию нужен волчок и формовочный автомат, пельменю — тестомес и штамповочный аппарат, маринованному шашлыку — массажёр и ни одного из перечисленных.
Ниже — технологические схемы по переделам: что происходит с сырьём на каждом шаге, какие режимы критичны, чем закрывается операция и где чаще всего возникает узкое место. В конце — таблица для подбора линии под сменный объём и разбор ошибок, которые дорого обходятся уже после монтажа.
От чего зависит технология: четыре группы полуфабрикатов
Технологическая цепочка выстраивается от конечного изделия. Укрупнённо групп четыре, и они почти не пересекаются по оборудованию.
- Рубленые (котлеты, фрикадельки, люля, фарши). Что определяет технологию: степень измельчения и температура фарша. Критичное оборудование: волчок, фаршемес, куттер, формовочный автомат.
- Натуральные кусковые (стейки, шашлык, купаты, порционка). Что определяет: точность разделки и проработка рассолом. Критичное оборудование: ленточная пила, слайсер, шприц, массажёр.
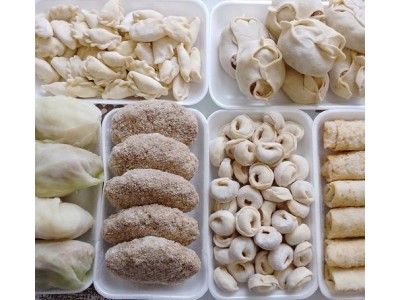
- В тесте (пельмени, хинкали, чебуреки, манты). Что определяет: свойства теста и геометрия шва. Критичное оборудование: тестомес, тестораскатка, штамповочный аппарат.
- Панированные и подготовленные к жарке. Что определяет: сцепление панировки и фиксация корочки. Критичное оборудование: линия панировки, фритюр, шоковая заморозка.
Вторая ось — температурный режим хранения. Охлаждённый продукт живёт от 3 до 10 суток и требует жёсткой микробиологии, коротких маршрутов по цеху и упаковки в модифицированной атмосфере. Замороженный получает 6–12 месяцев срока, но взамен тянет за собой аппарат шоковой заморозки и низкотемпературные камеры, а это основная статья и капитальных, и текущих затрат. Выбор между этими двумя сценариями делается до закупки оборудования, а не после.
Подробный разбор ассортиментных групп с примерами продукции есть в отдельном материале «Виды полуфабрикатов» — здесь мы идём по переделам.
Общая технологическая схема производства полуфабрикатов
Сквозная цепочка для большинства цехов выглядит так:
- Приёмка сырья и входной контроль — температура в толще, органолептика, сопроводительные документы.
- Хранение в охлаждаемых камерах с разделением по видам сырья.
- Дефростация или темперирование замороженного сырья.
- Разделка: распил, обвалка, жиловка, шкуросъёмка, филетирование.
- Измельчение и составление фарша либо порционирование кускового сырья.
- Посол, массирование, шприцевание, маринование.
- Формовка изделия.
- Панировка (для соответствующей группы).
- Термообработка — варка, обжарка, копчение, вяление (если продукт её предусматривает).
- Охлаждение либо шоковая заморозка.
- Упаковка, маркировка, групповая укладка.
- Хранение и отгрузка.
Развилки начинаются с четвёртого шага.
Мясная ветка самая длинная: от блоков или полутуш до формованного изделия проходит 6–8 переделов, и на каждом теряется масса — на распиле, при жиловке, при выпрессовке через решётку.
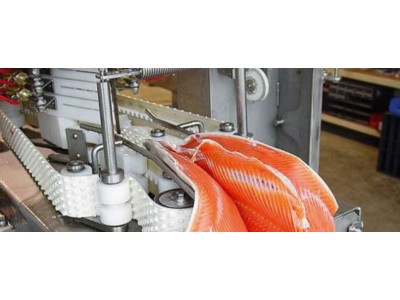
Рыбная ветка короче по числу операций, но требовательнее к температуре и скорости: филе греется быстрее, окисляется быстрее, а межмышечные кости и остатки кожи в готовом продукте — это рекламация.
Овощная ветка почти не содержит посола и термообработки, зато упирается в мойку, очистку и стабилизацию цвета после нарезки.
Тестовая ветка идёт двумя параллельными потоками — фарш и тесто, — которые сходятся только на штамповочном аппарате. Несинхронность этих потоков по производительности и есть типичное узкое место пельменного участка.
Подготовка сырья: дефростация, распил, жиловка
Размораживание
Способ размораживания напрямую влияет на выход. Медленная воздушная дефростация при 0…+4 °C занимает от 18 до 40 часов в зависимости от массы блока, но даёт минимальные потери сока — порядка 2–3 %. Ускоренный режим при +16…+20 °C с обдувом сокращает время до 8–12 часов, потери растут до 4–6 %, а на поверхности успевает подняться микрофлора. Размораживание «на поддонах в проходе цеха» не относится к технологиям вообще: температура поверхности уходит за +15 °C, тогда как центр остаётся мёрзлым.
Для фаршевых производств полная дефростация чаще и не нужна. Блок темперируют до −3…−5 °C и подают на блокорезку в подмороженном виде — так сохраняется сок, а последующее измельчение идёт без нагрева.
Работа с блоками
Ручная подрубка замороженных блоков топором — источник травм и посторонних включений. Блокорезка режет стандартный блок 20–25 кг на пласты или кубик, который волчок принимает без перегрузки шнека. Гильотинные модели дают крупный кусок под дальнейшее измельчение, фрезерные — стружку, пригодную сразу для куттера.
Распил и обвалка
На костном сырье работают ленточные пилы. Здесь считают две вещи: высоту реза (она ограничивает габарит отруба, который вообще можно подать) и потери в опилки — от 0,5 до 2 % массы в зависимости от ширины полотна и его состояния. Тупое полотно греет кость, даёт костную муку на срезе и заметно портит вид порционного куска.
После обвалки идёт жиловка — удаление соединительной ткани, сухожилий, кровоподтёков. Это самый трудоёмкий ручной участок в мясном цехе, и именно он обычно определяет, сколько человек стоит в смене. Долю соединительной ткани нормируют по рецептуре: её избыток в фарше даёт жёсткое изделие и провал по влагосвязывающей способности.
Рыбное сырьё
Последовательность иная: мойка — филетирование — удаление кожи — контроль костей. Филетировочные машины настраиваются под размерный ряд, и работа «вне калибра» сразу роняет выход филе на 3–7 %. Шкуросъёмные машины снимают кожу прижимным валом, качество реза зависит от подмороженности филе. Межмышечные кости у лососёвых и карповых убирают отдельной машиной — удалителем костей, потому что вручную это сотни движений на килограмм.
Измельчение и приготовление фарша
Волчок
Волчок задаёт структуру рубленого изделия. Решётки 3–4,5 мм дают тонкий фарш для сосисочных и котлетных масс, 6–8 мм — классический котлетный фарш, 12–20 мм — крупную рубку для люля, купат и пельменной начинки премиального сегмента.
Ключевой расходник — режущий комплект. Затупленный нож не режет, а сминает и протирает сырьё: фарш «мажется», температура растёт на 3–5 °C за один проход, разрушается мышечное волокно, из готового изделия при жарке вытекает сок. Комплект «нож — решётка» меняют парами и правят по графику, а не по факту жалоб на качество. Именно поэтому склад ЗИП — не опция, а часть технологии.
Производительность волчков подбирается с запасом 25–30 % к расчётной: на подмороженном и жилованном сырье паспортные цифры не достигаются никогда.
Куттер
Куттер нужен там, где требуется эмульсия или однородная тонкоизмельчённая масса: сосисочные полуфабрикаты, паштетные массы, рыбные фарши для формованных изделий. Серповидные ножи идут на 1500–3000 об/мин, чаша вращается медленно и подаёт продукт под нож.
Порядок закладки определяет результат сильнее, чем модель машины:
- нежирное сырьё, соль и первая порция чешуйчатого льда — идёт экстракция солерастворимых белков;
- жировое сырьё — после того, как белковая матрица набрана;
- специи, крахмал, вторая порция льда — в финале.
Температура массы контролируется постоянно. Для мясных эмульсий предел 12–14 °C, для рыбных — ниже, 8–10 °C: перегрев ломает эмульсию, и жир отсекается при термообработке. Механику и виды машин подробно разбирали в материале «Что такое куттер».
Фаршемес
Перемешивание — отдельная операция, которую часто пытаются свести к «покрутить в волчке ещё раз». Фаршемес с Z-образными или лопастными валами равномерно распределяет специи, воду и лёд за 4–8 минут, не разрушая структуру рубки. Вакуумное исполнение убирает воздух из массы: изделие получается плотным, без пор на срезе, а срок хранения растёт за счёт замедленного окисления жира.
Рыбный фарш
Неопресс отделяет мышечную ткань от костей и кожи продавливанием через перфорированный барабан. Диаметр отверстий 3–5 мм определяет и выход, и качество: крупная перфорация даёт больше массы, но и больше костных включений. На этом же оборудовании перерабатывают подрезь и обрезки от филетирования — сырьё, которое иначе уходит в отходы.
Лёд и вода
Чешуйчатый лёд вносят в фарш в количестве 10–25 % к массе сырья. Он решает сразу две задачи: удерживает температуру при измельчении и участвует в формировании влагосвязывающей способности. Подчеркнём: именно чешуйчатый, а не дроблёный кусковой — он тает равномерно и не травмирует ножи. Льдогенератор подбирают по суточной потребности с запасом на пиковую смену.
Посол, массирование и маринование кусковых полуфабрикатов
Натуральные полуфабрикаты не измельчают — их прорабатывают рассолом.
Шприцевание. Многоигольный шприц-инъектор вводит рассол внутрь куска через иглы диаметром 2–3 мм. Процент инъецирования для полуфабрикатов обычно 5–15 %; давление держат в диапазоне 1–3 бар, иначе рассол рвёт волокно и вытекает обратно. Равномерность укола важнее его объёма: непрошприцованные зоны дают пятнистость на срезе и разный вкус в одной упаковке.
Массирование. Вакуумный массажёр работает циклами: 10–20 минут вращения, затем пауза на релаксацию. Вакуум 0,8–0,9 бар раскрывает капилляры и втягивает рассол внутрь куска. Общая длительность — от 2 часов для птицы до 8–12 часов для крупных свиных и говяжьих отрубов при температуре продукта 2–4 °C.
Перемассирование — реальная проблема, а не теоретическая. Ткань разрушается, кусок теряет форму, поверхность становится клейкой, а при жарке изделие расползается. Лечится только регламентом: фиксированное время под конкретный вид сырья и массу загрузки.
Маринование. Маринаторы сокращают классическую выдержку в 12–24 часа до 20–40 минут за счёт вакуума и мягкого перемешивания. Для шашлычного направления с его сезонными пиками это разница между отгрузкой сегодня и отгрузкой завтра.
Формовка: котлеты, изделия в тесте, порционные куски
Рубленые изделия
Формовочный автомат выдаёт изделие заданной массы и геометрии из подготовленного фарша. Здесь считают не только производительность в штуках, но и разброс по весу. При допуске ±3 г на котлете 80 г и выпуске 4000 штук в смену «перевес в плюс» на 2 г съедает 8 кг фарша ежедневно — около 2 тонн в год. Стабильная порция окупает автомат быстрее, чем экономия на зарплате формовщиц.
Толщина изделия влияет на дальнейшую заморозку: чем толще котлета, тем дольше центр проходит зону кристаллизации. Оборудование для этого участка собрано в разделе «Производство котлет», а тонкости линии разбирали в отдельной статье.
Изделия в тесте
Тесто для пельменей и хинкали — тугое, влажностью 38–40 %, что исключает бытовые тестомесы: им не хватает момента на валу. Тестомесильное оборудование для такой консистенции работает на низких оборотах с усиленным приводом, замес идёт 8–15 минут, после чего тесту дают отлежаться 20–30 минут — без этого клейковина не расслабится и лист будет рваться при раскатке.
Тестораскаточная машина выводит лист за несколько проходов с постепенным уменьшением зазора. Финальная толщина для пельменя — 1,2–2 мм, для чебурека — 1,5–2,5 мм. Резкое обжатие за один проход рвёт структуру и ухудшает шов.
Штамповочный аппарат соединяет два потока. Соотношение теста и начинки настраивается матрицей и подачей фарша, целевые значения — 45–55 % начинки для пельменя, до 60 % для хинкали. Расхождение шва при варке почти всегда объясняется тремя причинами: пересушенной кромкой листа, избытком жира в фарше по линии стыка или холодным тестом. Под манты, хинкали и чебуреки ставят отдельные машины — геометрия изделия и способ защипа у них принципиально разные.
Порционирование
Кусковые полуфабрикаты режут на слайсерах и нарезчиках. Сырьё предварительно подмораживают до −2…−4 °C: тёплый кусок «ведёт» под ножом, срез получается рваным, толщина плавает. Для овощных полуфабрикатов работают овощерезки со сменными дисковыми комплектами, а очистку закрывают картофелечистки абразивного типа.
Панировка, термообработка, копчение и сушка
Панировка
Классическая схема — три ступени: мучная подпыль, льезон (яичная смесь с водой), сухари или темпура. Доля панировки в готовом изделии 6–12 %. Ошибки участка видны сразу: панировка отваливается при заморозке, если изделие ушло на льезон с влажной или, наоборот, подсохшей поверхностью.
Часть продукции после панировки проходит кратковременную обжарку во фритюре при 170–180 °C в течение 30–60 секунд. Корочка фиксируется, но изделие остаётся полуфабрикатом: центр сырой, конечная доготовка — на кухне у потребителя. Эта операция требует отдельной вытяжки и системы фильтрации масла.
Термокамеры
Универсальные термокамеры закрывают варку, обжарку, копчение и подсушку в одном корпусе. Управление ведётся по двум датчикам — температуре среды и температуре в толще продукта. Ориентиры: подсушка 50–60 °C, обжарка дымовоздушной смесью 60–80 °C, варка до достижения 70–72 °C в центре изделия. Холодное копчение идёт при 18–25 °C и растягивается на часы и сутки.
Загрузка камеры рассчитывается по площади рамы, а не по объёму: плотно набитые рамы дают неравномерный обдув, и продукт с краёв уходит по цвету от продукта из центра.
Вяление и сушка
Оборудование для вяления и сушки работает ступенчатыми режимами: 18–22 °C, относительная влажность 65–75 %, скорость воздуха 0,3–0,5 м/с. Если сушить агрессивно с первого часа, поверхность схватывается коркой и запирает влагу внутри — дефект, известный как закал. Внешне продукт готов, внутри сырой, срок хранения не выдерживается.
Для овощного и фруктового сырья применяют сушильные камеры и установки обезвоживания с более высокими температурами и принудительной циркуляцией.
Охлаждение, шоковая заморозка и холодильный контур
Качество замороженного полуфабриката определяется скоростью прохождения зоны −1…−5 °C. В этом диапазоне формируются кристаллы льда, и время нахождения в нём решает всё: при медленной заморозке кристаллы вырастают крупными и рвут клеточные стенки. Такой продукт при дефростации у потребителя отдаёт сок, теряет массу и становится сухим после жарки.
Шоковая заморозка ведётся при −30…−40 °C с обдувом 3–5 м/с. Котлета толщиной 15 мм проходит до −18 °C в центре за 25–40 минут. Камера глубокой заморозки на тех же −18…−20 °C без интенсивного обдува потратит на то же изделие 6–10 часов. Оба варианта дадут формально замороженный продукт, но разного качества и с разным сроком хранения.
Практический подход: аппарат шоковой заморозки ставят под сменную выработку с запасом 20 %, а холодильные и морозильные камеры рассчитывают на 3–7 суток отгрузочного буфера. Камеры разделяют по назначению — сырьё, незавершённое производство, готовая продукция. Совмещение в одной камере мороженого блочного сырья и упакованной готовой продукции нарушает и логику потоков, и требования к товарному соседству.
Для рыбных полуфабрикатов добавляется глазирование — намораживание защитного слоя льда, который тормозит окисление жира и усушку. Массовая доля глазури нормируется и обязательно указывается в маркировке; для рыбного филе действует более строгий лимит, чем для прочей продукции.
Упаковка и маркировка
Упаковочный участок проектируют одновременно с технологическим, а не «в оставшемся углу». Для полуфабрикатов используют четыре основных решения.
- Вакуум — для кусковых, маринованных, изделий в тесте. Даёт компактность, защиту от окисления, длинный срок.
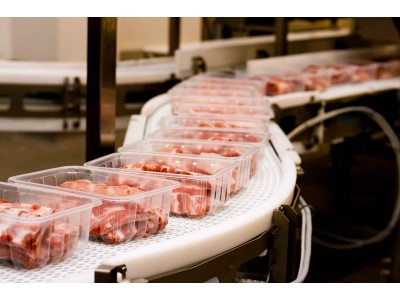
- Лоток с газовой смесью (МГС) — для охлаждённых рубленых, фарша, порционки. Даёт товарный вид, сохранение цвета, срок 7–12 суток.
- Скин — для стейков, рыбного филе, премиальной выкладки. Продукт зафиксирован плёнкой, нет свободной влаги.
- Термоусадка и флоу-пак — для групповой и весовой фасовки замороженных изделий. Даёт скорость и низкую себестоимость упаковки.
Вакуумные упаковщики камерного типа подбирают по длине шва и количеству планок — двухпланочная машина удваивает выход без увеличения площади. Запайщики лотков с газонаполнением работают со смесью кислорода и углекислого газа для красного мяса: кислород держит цвет, углекислый газ подавляет микрофлору. Скин-упаковка обтягивает продукт по контуру и заметно поднимает воспринимаемую цену на полке. Весовую фасовку сыпучих замороженных изделий закрывает фасовочно-упаковочное оборудование с мультиголовочным дозатором.
В маркировке указывают состав, дату изготовления, условия хранения, срок годности, массу нетто и — для рыбной продукции — долю глазури. Требования к прослеживаемости и цифровой маркировке по отдельным категориям пищевой продукции периодически пересматриваются, поэтому актуальный статус по вашей номенклатуре стоит уточнять на момент запуска. Технически это означает резерв места под принтер-аппликатор и термотрансферную печать в компоновке участка.
Виды плёнок и особенности упаковки мясной группы подробнее разобраны в материале «Упаковка колбасных и мясных изделий».
Санитария, нормативы и ХАССП
Производство полуфабрикатов попадает под ТР ТС 021/2011 по общим требованиям безопасности, ТР ТС 034/2013 для мясной продукции и ТР ЕАЭС 040/2016 для рыбной. Номенклатуру и допуски по мясным полуфабрикатам описывает ГОСТ 32951-2014, по замороженным изделиям в тесте — ГОСТ 33394-2015. Внедрение процедур ХАССП обязательно.
На уровне планировки это выражается в конкретных вещах:
- разделение «грязной» зоны (приёмка, дефростация, разделка) и «чистой» (формовка, термообработка, упаковка);
- отсутствие встречных и пересекающихся потоков сырья и готовой продукции;
- отдельные маршруты для персонала, тары и отходов;
- оборудование из нержавеющей стали пищевых марок с разборными узлами под безразборную и ручную мойку;
- санитарные пропускники на входе в производственные помещения.
Проверяющие смотрят не на паспорта машин, а на журналы: контроль температур, графики мойки, результаты смывов. Оборудование, которое невозможно быстро разобрать и промыть, срывает эти графики в первую же неделю работы в три смены.
Как собрать линию под свой объём
Расчёт идёт от узкого места. В большинстве цехов им становится формовка или заморозка, а не измельчение — волчок почти всегда избыточен относительно остальной цепочки. Логика подбора такая:
- Зафиксировать продукт и сменный объём в килограммах, а не в «примерно тонне в месяц».
- Посчитать выход по переделам: потери на жиловке, распиле, зачистке, разбросе по весу. Реальный выход готовой продукции из сырья на мясных линиях — 85–95 %, на рыбных при работе с целой рыбой — 40–55 %.
- Определить самый медленный передел и подобрать под него оборудование с запасом 20–30 %.
- Выровнять остальные переделы под него, не покупая «с большим запасом на вырост» там, где это не нужно.
- Проверить, хватает ли мощности холода на пиковую выработку, и только потом смотреть на прайс.
Комплектация по сменному объёму:
- до 200 кг: настольная пила, ручная разделка; волчок 22–32, настольный фаршемес; полуавтомат или ручная формовка; морозильная камера, настольный вакуумный упаковщик.
- 300–800 кг: блокорезка, ленточная пила, шкуросъёмная машина; волчок 120, фаршемес 150–300 л, массажёр; формовочный автомат либо штамповочный аппарат; шоковая заморозка, вакуумник 500–600 мм, термокамера.
- от 1000 кг: участок разделки, дефростер, конвейерная подача; волчок 130+, куттер, вакуумный фаршемес; автоматическая формовочная или пельменная линия; спиральный морозильный аппарат, лоток с МГС, фасовка, камеры хранения.
Таблица даёт порядок величин. Точная конфигурация зависит от ассортимента: цех на 500 кг чистых пельменей и цех на 500 кг смешанного ассортимента из котлет, шашлыка и фарша — это два разных проекта.
Пять ошибок при запуске цеха полуфабрикатов
- Несбалансированная линия. Куплен производительный волчок, а формовка ручная. Оборудование простаивает, деньги заморожены, выработка упирается в людей.
- Недооценённый холод. Аппарат заморозки подобран по паспортной цифре без учёта толщины изделия и реальной загрузки. Продукт не успевает промораживаться, смена заканчивается очередью тележек перед камерой.
- Экономия на подготовке сырья. Ручная разделка мёрзлых блоков при автоматизированной формовке останавливает весь поток, потому что фарш поступает рывками.
- Выбор без теста на своём сырье. Паспортная производительность снимается на эталонном продукте. Жилистая говядина, нестандартный калибр рыбы, тесто по собственной рецептуре — всё это меняет цифры. Поэтому демонстрация оборудования на сырье заказчика перед покупкой экономит куда больше, чем скидка в договоре.
- Отсутствие ЗИП. Ножи, решётки, полотна, уплотнители и тефлоновые ленты — расходники, а не запчасти. Их отсутствие на складе останавливает смену, а срок поставки с завода измеряется неделями.
Что в итоге
Технологии производства полуфабрикатов раскладываются на десяток переделов, и каждый из них влияет на выход, срок хранения и себестоимость. Проектировать линию имеет смысл от конечного продукта и сменного объёма, а узкое место искать до закупки, а не после монтажа — переставить оборудование дешевле на бумаге.
Напишите, какой объём сырья планируете перерабатывать в смену, какой ассортимент выпускаете и какая площадь у цеха, — инженер BryTech подберёт оборудование, рассчитает конфигурацию линии и покажет машины в работе на бесплатном демо, при необходимости на вашем сырье. Работаем с юрлицами и ИП, отгружаем со складов в Москве и Владивостоке, оформляем лизинг и принимаем старое оборудование в зачёт нового.